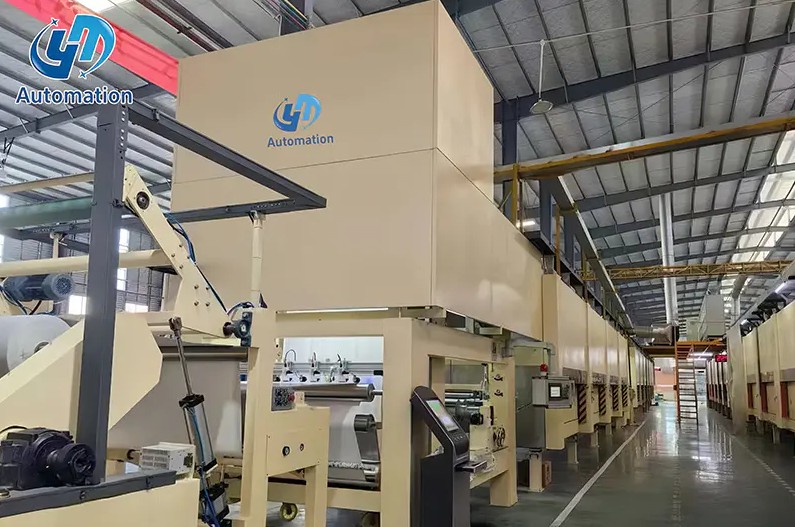
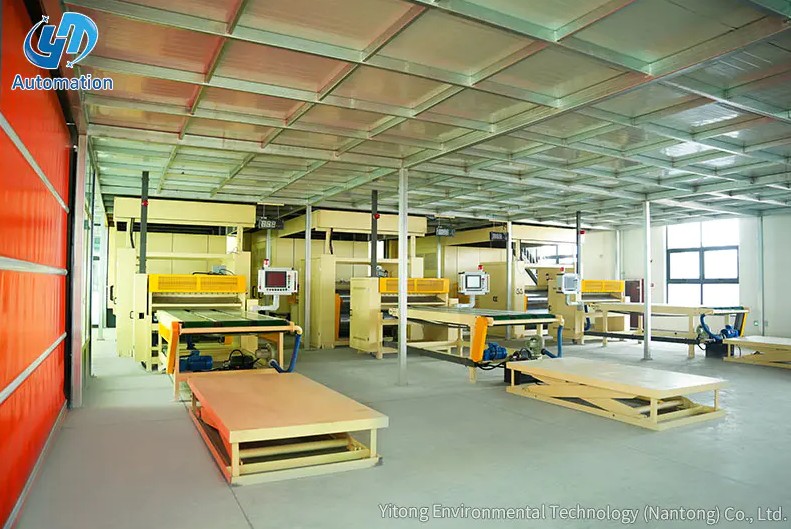
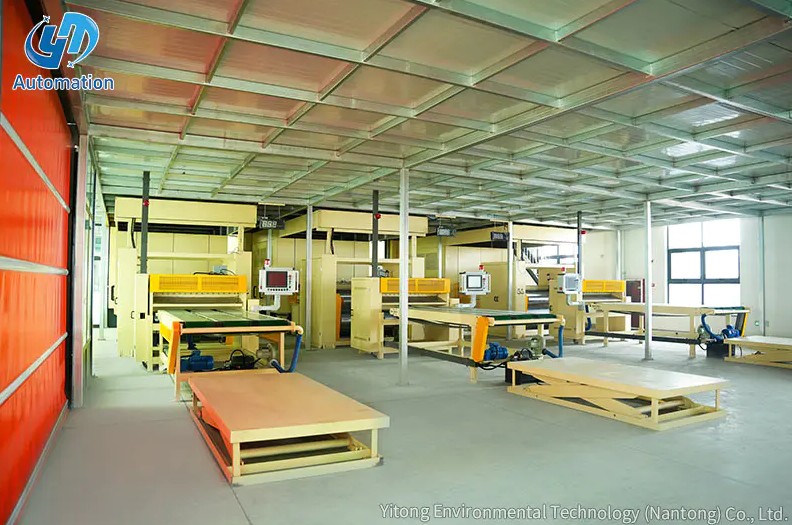
ในตอนท้ายของเส้นกระดาษตกแต่งที่ชุบหลายเส้น ปัญหาก็ซ่อนอยู่ในสายตาธรรมดา เครื่องคลายม้วนจะป้อนอย่างสะอาด สถานีเคลือบจะใช้เรซินอย่างสม่ำเสมอ และส่วนการอบแห้งจะคงเส้นโค้งอุณหภูมิที่มั่นคง จากนั้นเครื่องตัดแบบซิงโครนัสจะเสร็จสิ้นวงจร และแผ่นงานสำเร็จรูปจะมาถึงจุดซ้อนเร็วกว่าที่ทีมงานที่ต้องใช้แรงงานคนจะจัดการได้ ความเร็วของสายการผลิตที่พิมพ์บนแผ่นป้ายชื่อเครื่องไม่ใช่ความเร็วในการผลิตจริงอีกต่อไป สถานีเรียงซ้อนกลายเป็นปัญหาคอขวด และทุกนาทีที่สูญเสียไป ก็มีความจุที่สายการผลิตไม่สามารถกู้คืนได้ สำหรับโรงงานแปรรูปกระดาษฐานตกแต่งทางอุตสาหกรรม การตัดสินใจทำให้สถานีนี้เป็นแบบอัตโนมัติขึ้นอยู่กับการตัดสินใจเกี่ยวกับผลผลิตที่แท้จริง ไม่ใช่ความสะดวกสบาย
สถานีเรียงซ้อนอัตโนมัติจะรับแผ่นที่ตัดจากเครื่องตัดหรือส่วนสายพานลำเลียงสุดท้าย จัดแนวทุกแผ่นกับขอบอ้างอิงคงที่ และวางแต่ละแผ่นบนแท่นยกที่จะลดระดับลงโดยอัตโนมัติเมื่อปึกขยายใหญ่ขึ้น วงจรทั้งหมดเกิดขึ้นซ้ำโดยไม่มีการดำเนินการของผู้ปฏิบัติงานอย่างต่อเนื่อง ซึ่งเป็นเหตุผลว่าทำไมสถานีจึงเป็นที่เข้าใจได้ดีที่สุดว่าเป็นสิ่งทดแทนทางกลไกสำหรับงานที่ใช้แรงคนช้าที่สุดในสายการผลิต สถานีที่ได้รับการออกแบบอย่างดีจะดำเนินการห้าขั้นตอนในลำดับคงที่:
สถานีประเภทนี้ใช้กับสายการผลิตที่ผลิตกระดาษตกแต่งที่เคลือบด้วยเรซิน โดยที่พื้นผิวที่บ่มแล้วจะต้องไม่ขูดหรือเกิดรอยเสียดสีระหว่างการจัดการ การออกแบบทางกลจะต้องป้องกันการเลื่อนสัมผัสกันระหว่างแผ่น ซึ่งเป็นเหตุผลว่าทำไมการจัดตำแหน่งและพิกัดความเผื่อในการถ่ายโอนจึงมีความสำคัญพอๆ กับความเร็ว
ไลน์เอาท์พุตทั้งหมดถูกกำหนดโดยขั้นตอนที่ใช้ร่วมกันที่ช้าที่สุด และในโรงงานกระดาษเพื่อการตกแต่งส่วนใหญ่ขั้นตอนนั้นจะซ้อนกัน เครื่องตัดแบบซิงโครนัสสามารถผลิตกระดาษได้ 25 ถึง 35 แผ่นต่อนาทีที่ความเร็วบรรทัดปกติ ทีมงานจัดวางด้วยตนเองสองคน แม้จะหมุนเวียนกันเป็นประจำ แต่ก็แทบจะไม่สามารถรองรับกระดาษได้มากกว่า 9 ถึง 10 แผ่นต่อนาทีตลอดทั้งกะงาน ช่องว่างเอาท์พุตระหว่างเครื่องตัดและเครื่องเรียงกระดาษมักจะใหญ่กว่าช่องว่างระหว่างเครื่องจักรคู่อื่นๆ ที่ต่อเนื่องกัน
แผนภูมิแท่งเปรียบเทียบปริมาณงานการซ้อนทั่วไปสำหรับโหมดการทำงานสามโหมด การเรียงซ้อนด้วยตนเองสูงสุดที่เก้าแผ่นต่อนาทีเมื่อผู้ปฏิบัติงานที่มีประสบการณ์สองคนหมุนเวียนกันเป็นประจำ การจัดเรียงกึ่งอัตโนมัติพร้อมระบบช่วยยกสามารถพิมพ์ได้ประมาณ 18 แผ่นต่อนาที สถานีอัตโนมัติเต็มรูปแบบรองรับกระดาษได้ 30 แผ่นต่อนาทีโดยไม่หยุดชั่วคราวเนื่องจากความล้าหรือการหมุนกะ ตลอดแปดชั่วโมง ช่องว่างนั้นเท่ากับมากกว่า 10,000 แผ่นต่อกะในแนวเส้นที่ช่วยให้เครื่องตัดป้อนเข้าเต็ม ดังนั้นสถานีซ้อนจึงต้องมีขนาดตามระดับเครื่องตัด ไม่ใช่ขนาดที่มือสองคู่สามารถรองรับได้
ความน่าเชื่อถือของสถานีซ้อนอัตโนมัติขึ้นอยู่กับกลไกและระบบควบคุม 5 ระบบที่ทำงานภายในรอบเวลาที่เข้มงวด ส่วนประกอบแต่ละชิ้นมีพิกัดความเผื่อเฉพาะที่กำหนดว่าสถานีสามารถติดตามเครื่องตัดได้ชั่วโมงแล้วชั่วโมงเล่าโดยไม่เกิดการติดขัดหรือความเสียหายที่ขอบหรือไม่
| ส่วนประกอบ | ฟังก์ชั่น | สิ่งที่ต้องตรวจสอบ |
|---|---|---|
| รับสายพานลำเลียง | ลำเลียงแต่ละแผ่นจากเครื่องตัดไปยังบริเวณการจัดตำแหน่งด้วยความเร็วที่ควบคุมได้ | ช่วงความเร็วตรงกับเอาท์พุตของเครื่องตัด และวัสดุของสายพานไม่ทำให้แผ่นเป็นรอย |
| อุปกรณ์จัดตำแหน่งด้านข้าง | ดันแต่ละแผ่นเทียบกับจุดอ้างอิงเพื่อสร้างขอบที่สอดคล้องกัน | ความคลาดเคลื่อนของตำแหน่งภายใน 1 มม. และรอบเวลาต่ำกว่า 1.5 วินาที |
| กลไกการยกและถ่ายโอน | ย้ายแผ่นงานที่จัดแนวไว้บนปึกโดยไม่เลื่อน | การเคลื่อนไหวในแนวตั้งที่ราบรื่นและไม่มีการลากที่จะทำเครื่องหมายพื้นผิวเรซิน |
| แพลตฟอร์มซ้อน | รองรับสแต็กที่กำลังเติบโตและลดระดับโดยอัตโนมัติ | ความสูงและน้ำหนักสูงสุดของปึกตรงกับขนาดมัดและการเข้าถึงรถยก |
| ระบบควบคุม PLC | ประสานลำดับ นับแผ่นงาน และสื่อสารกับเส้น | ความเข้ากันได้กับสัญญาณสายที่มีอยู่และการเปลี่ยนสูตรอย่างง่าย |
เมื่อประเมินซัพพลายเออร์ ให้สอบถามพิกัดความเผื่อของตำแหน่ง รอบเวลาต่อจังหวะ และน้ำหนักปึกสูงสุดเป็นลายลักษณ์อักษร ตัวเลขทั้งสามตัวนี้เป็นตัวกำหนดว่าสถานีจะตามเครื่องตัดของคุณตลอดทั้งเดือนที่ผลิตได้หรือไม่ ยี่ตงสร้าง ยกและวางแพลตฟอร์ม เป็นยูนิตแบบสแตนด์อโลน ดังนั้นจึงสามารถเปลี่ยนจุดซ้อนแบบแมนนวลได้โดยไม่ต้องเปลี่ยนส่วนที่เหลือในสายการผลิต
 แท่นซ้อนสำหรับกระดาษตกแต่งเคลือบที่มีความสามารถในการยก 3 ตัน หน่วยยกและวางซ้อนแบบสแตนด์อโลนนี้รับน้ำหนักได้มากถึง 3 ตัน ทำให้เป็นการอัพเกรดในทางปฏิบัติสำหรับจุดซ้อนแบบแมนนวล โดยจับคู่กับสายการผลิตที่มีอยู่และรองรับความเร็วของเครื่องตัด ในขณะที่ยังคงรักษาพิกัดความเผื่อ รอบเวลา และเกณฑ์น้ำหนักสแต็กไว้ในใจ ดูผลิตภัณฑ์ →
ทางเลือกที่เหมาะสมขึ้นอยู่กับโครงสร้างกะ ปริมาตรของแผ่นงาน และความแปรปรวนของพื้นที่สามารถทนต่อได้ โรงงานที่ใช้คำสั่งซื้อแบบกำหนดเองระยะสั้นอาจปรับการจัดวางซ้อนด้วยตนเองนานกว่าโรงงานที่ใช้รูปแบบมาตรฐานสามกะ การเปรียบเทียบด้านล่างนี้เป็นจุดเริ่มต้นในทางปฏิบัติ
| เกณฑ์ | คู่มือ | กึ่งอัตโนมัติ | สถานีอัตโนมัติ |
|---|---|---|---|
| ตัวดำเนินการต่อกะ | 3 | 2 | 1 |
| ปริมาณงานที่ยั่งยืน | 8 ถึง 10 แผ่นต่อนาที | ความเร็ว 15 ถึง 20 แผ่นต่อนาที | 25 ถึง 35 แผ่นต่อนาที |
| ความสม่ำเสมอของกองซ้อน | ขึ้นอยู่กับผู้ปฏิบัติงาน | ปานกลาง | สูงและทำซ้ำได้ |
| ความเสี่ยงต่อความเสียหาย | ลุกขึ้นมาด้วยความเหนื่อยล้า | ปานกลาง | ต่ำและมั่นคง |
| การลงทุนเริ่มแรก | ไม่มี | ต่ำถึงปานกลาง | สูงกว่า |
| เหมาะที่สุดสำหรับ | การวิ่งระยะสั้นและเอาท์พุตต่ำ | เส้นปริมาณปานกลาง | การผลิตปริมาณมากอย่างต่อเนื่อง |
แผนภูมิเส้นแสดงให้เห็นว่าอัตราความเสียหายของแผ่นงานเปลี่ยนแปลงไปอย่างไรในระหว่างกะทำงานแปดชั่วโมง เส้นสีส้มแสดงถึงการซ้อนแบบแมนนวล โดยเริ่มต้นที่ต่ำกว่าหนึ่งเปอร์เซ็นต์และไต่ขึ้นไปเกินหกเปอร์เซ็นต์เมื่อความเหนื่อยล้าสะสม เส้นสีน้ำเงินแสดงถึงสถานีอัตโนมัติ ซึ่งมีอัตราคงที่ต่ำกว่าครึ่งเปอร์เซ็นต์ตั้งแต่ชั่วโมงแรกจนถึงชั่วโมงสุดท้าย แนวโน้มที่เพิ่มขึ้นในการใช้งานแบบแมนนวลนั้นมาจากปฏิกิริยาที่ช้าลงและการเคลื่อนไหวซ้ำๆ เมื่อใกล้สิ้นสุดกะ สำหรับผู้ผลิตที่คัดเกรดแผ่นสำเร็จรูป ความแตกต่างนี้ส่งผลโดยตรงต่อผลผลิตเกรดหนึ่ง เส้นโค้งความเสียหายมักจะมีความสำคัญทางเศรษฐกิจมากกว่าความเร็วของเส้นป้ายชื่อ
แผนภูมิเรดาร์เปรียบเทียบการซ้อนแบบแมนนวลและแบบอัตโนมัติในมิติการทำงานทั้งหก การวางซ้อนอัตโนมัติมีความเร็ว ความสม่ำเสมอ ความปลอดภัยของผู้ปฏิบัติงาน และประสิทธิภาพพื้นที่บนพื้นสูงกว่า เนื่องจากสถานีใช้พื้นที่ขนาดเล็กและไม่ต้องการพื้นที่จัดเก็บชั่วคราวรอบๆ พื้นที่ทำงาน การซ้อนด้วยมือยังคงมีความยืดหยุ่นมากขึ้น เนื่องจากบุคคลสามารถปรับให้เข้ากับขนาดแผ่นที่ไม่ปกติได้โดยไม่ต้องเปลี่ยนโปรแกรม ความง่ายในการบูรณาการเป็นมิติเดียวที่การทำงานแบบแมนนวลดูง่ายขึ้น เนื่องจากไม่จำเป็นต้องมีส่วนควบคุมกับเครื่องตัด รูปร่างโดยรวมอธิบายว่าทำไมเส้นกระดาษตกแต่งใหม่ส่วนใหญ่จึงระบุสถานีอัตโนมัติ แม้ว่าใบเสนอราคาแรกจะสูงกว่าก็ตาม ข้อเสียเปรียบที่แท้จริงคือการเปลี่ยนแปลงวินัยและการวางแผนการควบคุม ไม่ใช่ความสามารถทางกล
จับคู่สถานีกับช่วงขนาดแผ่นงานจริงและรอบการเรียงซ้อน ไม่ใช่แค่ความเร็วของสายที่กำหนดเท่านั้น สถานีที่มีขนาดสำหรับความยาวแผ่นสูงสุด 2,800 มม. จะทำงานได้ไม่ดีหากรูปแบบที่ใช้บ่อยที่สุดของคุณคือ 1,400 มม. และสูตรจะเปลี่ยนทุกสองชั่วโมง รายการตรวจสอบด้านล่างครอบคลุมประเด็นต่างๆ ที่ทำให้เกิดปัญหามากที่สุดหลังการติดตั้ง
แผนภูมิแท่งแนวตั้งจะเปรียบเทียบจำนวนผู้ปฏิบัติงานที่ต้องการต่อกะสำหรับการจัดเตรียมสามครั้ง โดยทั่วไปสถานีแบบแมนนวลจะใช้คนสามคน สองคนอยู่ที่ปึกและอีกหนึ่งคนสลับกันที่ทางเข้า สถานีกึ่งอัตโนมัติต้องการผู้ปฏิบัติงานสองคนที่ดูแลและช่วยเหลือในระหว่างการเปลี่ยนแปลงรูปแบบ สถานีอัตโนมัติทำงานโดยใช้ผู้ปฏิบัติงานเพียงคนเดียว และในโรงงานหลายแห่ง บุคคลนั้นยังดูแลเครื่องตัดและพื้นที่ระบายอีกด้วย ในสามกะ ความแตกต่างระหว่างการจัดพนักงานด้วยตนเองและอัตโนมัติคือหกคนต่อวัน ในกรณีที่หาพนักงานในสายงานที่มีทักษะได้ยาก ช่องว่างด้านพนักงานนี้มักจะตัดสินการลงทุน
ปัญหาส่วนใหญ่เกี่ยวกับสถานีซ้อนอัตโนมัติจะปรากฏขึ้นหลังการติดตั้ง ไม่ใช่ในระหว่างการหารือเรื่องการขาย ข้อผิดพลาดต่อไปนี้เกิดขึ้นซ้ำๆ บนเส้นกระดาษตกแต่ง และสามารถหลีกเลี่ยงได้โดยใช้ข้อกำหนดที่เข้มงวดยิ่งขึ้น
ปัญหาที่พบบ่อยอีกประการหนึ่งคือการซื้อสถานีที่มีขอบอ้างอิงไม่ถูกต้องสำหรับแผนผังพื้นที่มีอยู่ ยืนยันด้านผู้ปฏิบัติงาน ด้านระบาย และระยะห่างในการบำรุงรักษา ก่อนที่จะอนุมัติแบบร่างสุดท้าย
สถานีเรียงซ้อนอัตโนมัติเป็นหนึ่งในการลงทุนที่จ่ายเร็วที่สุดในสายการผลิตกระดาษตกแต่ง เนื่องจากช่วยขจัดปัญหาคอขวดที่พบบ่อยที่สุดโดยไม่ต้องเปลี่ยนเคมีขั้นต้นหรือโปรไฟล์การทำให้แห้ง สำหรับโรงงานที่ประเมินทางเลือกต่างๆ การเริ่มต้นด้วยแท่นซ้อนและจากนั้นขยายไปสู่สายการผลิตทั้งหมดมักเป็นเส้นทางที่มีความเสี่ยงต่ำกว่า ยี่ถง ความสามารถของโรงงาน ครอบคลุมทั้งสถานีแบบสแตนด์อโลนและสายการชุบแบบเต็ม โดยมีบันทึกโครงการสะสมมากกว่า 1,000 กรณี สถานีที่ตรงกับเครื่องตัด ช่วงรูปแบบแผ่นงาน และโครงสร้างกะจะปกป้องไลน์เอาท์พุตที่เครื่องอัปสตรีมจ่ายเงินไปแล้ว
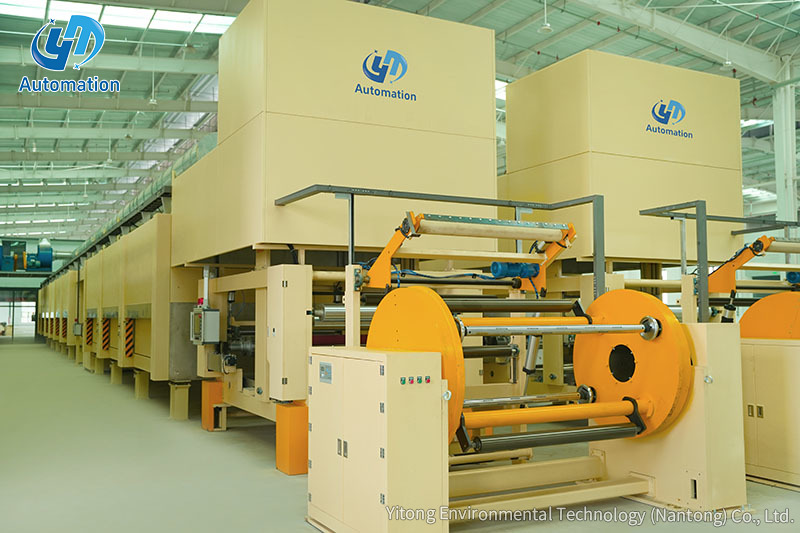 สายการผลิตการเคลือบขั้นตอนเดียวสำหรับการผลิตกระดาษเมลามีน สายการทำให้แห้งและการทำให้แห้งในแนวนอนนี้ครอบคลุมถึงการคลี่คลายผ่านการซ้อนลิฟต์ และช่วยประหยัดพลังงานผ่านมอเตอร์แม่เหล็กถาวรและการนำความร้อนกลับมาใช้ใหม่ เหมาะสำหรับบอร์ดเมลามีนแรงดันสูง โดยเฉพาะกระดาษชั้นล่างซึ่งมีการเคลือบสม่ำเสมอ ดูผลิตภัณฑ์ →
ติดต่อเรา
สินค้าแนะนำ
เข้ามาเลย
สัมผัส
Yitong Environmental Technology (Nantong) Co., Ltd เป็นผู้ผลิตที่เชี่ยวชาญด้านอุปกรณ์ทำให้มีขึ้น
วีแชท
วอทส์แอพพ์
ติดต่อเรา
Phone: +86-19555016088
Email: [email protected]
Add:ทางทิศใต้ของถนน Haiyan, ทางตะวันตกของถนน Nanhai, เขตสาธิตการพัฒนาร่วมแม่น้ำแยงซีอ่าวตงโจว, มณฑลเจียงซู, จีน